Description
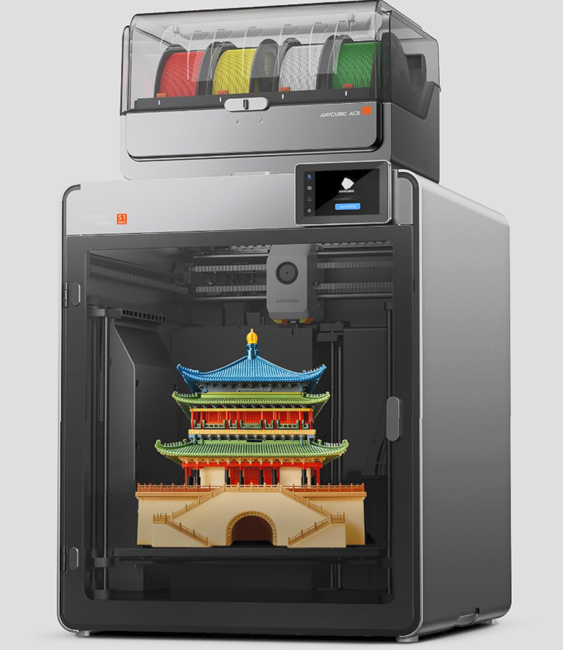
La Anycubic Kobra S1 Max Combo n’est pas méconnue par hasard : elle cible le segment très exigeant des imprimantes 3D grand format haute température et multi-couleurs. Positionnée comme une réponse directe aux Bambu Lab X1/P1 et aux modèles XXL type Voron, elle propose des spécifications brutes impressionnantes.
Fiche technique et promesses de la Kobra S1 Max Combo
-
Volume utile géant : 350 × 350 × 350 mm, un espace massif permettant d’imprimer de grands prototypes ou des pièces d’un seul bloc (casques, carénages, outillage).
-
Chambre fermée à chauffage actif (65 °C) : véritable enceinte thermique régulée activement, indispensable pour maîtriser la rétraction et le décollement (warping) des polymères à fort retrait.
-
Hotend haute température 350 °C & Buse acier trempé : monte bien au-delà des 300 °C classiques des imprimantes grand public.
-
Système ACE 2 Pro (Multi-couleurs & Séchage) : le module gère jusqu’à 4 bobines (extensible à 16 avec plusieurs hubs) et intègre une fonction de séchage actif chauffé jusqu’à 65 °C.
-
Cinématique CoreXY haute vitesse : structure fermée avec tiges métalliques renforcées, affichant jusqu’à 600 mm/s et 20 000 mm/s² d’accélération.
Ce que change la buse à 350 °C + Chambre chauffée à 65 °C
Sur le papier, c’est l’un des plus gros points forts de la machine. Atteindre 350 °C ouvre la porte aux matériaux d’ingénierie avancés :
-
Nylon (PA6, PA12) et variantes chargées carbone/verre (PA-CF/GF) : exigeants en température d’extrusion et très sensibles à l’humidité.
-
Polycarbonate (PC) et alliages PC-ABS : nécessitent un environnement chaud pour éviter la délamination inter-couches.
-
Polypropylène (PP), ASA et ABS de grade industriel : imprimables en grand volume sans fissure ni décollement du lit grâce au chauffage actif de la chambre.
Le module ACE 2 Pro complète cette configuration en séchant les filaments techniques en continu pendant l’impression, ce qui évite la dégradation des polymères hygroscopiques (comme le Nylon ou le PET-CF).
Points forts vs Points de vigilance
Les gros atouts :
-
Rapport volume / prix / équipement agressif : réunir 350 mm³, hotend à 350 °C, chambre active et séchoir multi-couleurs dans une seule offre est rare.
-
Gestion thermique complète : plateau à 120 °C + chambre à 65 °C + buse 350 °C. Il s’agit d’une vraie chaîne thermique industrielle, pas simplement d’un caisson passif.
-
Séchage actif intégré dans l’ACE 2 Pro : contrairement à d’autres systèmes multi-filaments passifs, Anycubic intègre le chauffage du filament directement dans l’AMS.
Les aspects à surveiller :
-
Écosystème logiciel (Kobra OS / Anycubic Slicer) : bien qu’en nette progression, le logiciel Anycubic reste un cran en dessous du niveau de maturité de Bambu Studio/OrcaSlicer en termes de profils matériaux prédéfinis.
-
Consommation électrique et inertie : chauffer un lit de 350 mm à 120 °C combiné à une chambre active à 65 °C demande une alimentation solide et un temps de préchauffage plus long qu’une petite machine.
-
Consommables et pièces d’usure : à 350 °C et avec des filaments abrasifs (fibre de carbone), la buse et l’extrudeur subissent de fortes contraintes. Il convient de vérifier la disponibilité des pièces détachées d’origine.
Verdict : À qui s’adresse-t-elle ?
-
À acheter sans hésiter si : vous avez besoin d’imprimer des pièces volumineuses en matériaux techniques (PA-CF, PC, ABS) sans investir dans une machine industrielle hors de prix, tout en profitant du multi-couleurs/multi-matériaux (support détachable ou soluble).
-
À éviter si : vous cherchez simplement à imprimer du PLA ou du PETG en petite taille. Pour du prototype décoratif standard, une machine plus compacte ou plus simple sera plus économique et moins encombrante.
As-tu un type de matériau précis en tête (Nylon-CF, PC…) pour cet usage ?